Brizganje plastike je jedna od najvažnijih tehnologija u savremenoj industriji, jer omogućava serijsku proizvodnju preciznih i pouzdanih komponenti. Proces se zasniva na ubrizgavanju rastopljenog polimera u čelični kalup pod visokim pritiskom, nakon čega dolazi do hlađenja i očvršćavanja materijala. Firma BARNAK, kao proizvođač brizganih elemenata, koristi ovu tehnologiju za izradu širokog spektra proizvoda – od obeleživača i nogica do tehničkih komponenti koje zahtevaju visoku preciznost.
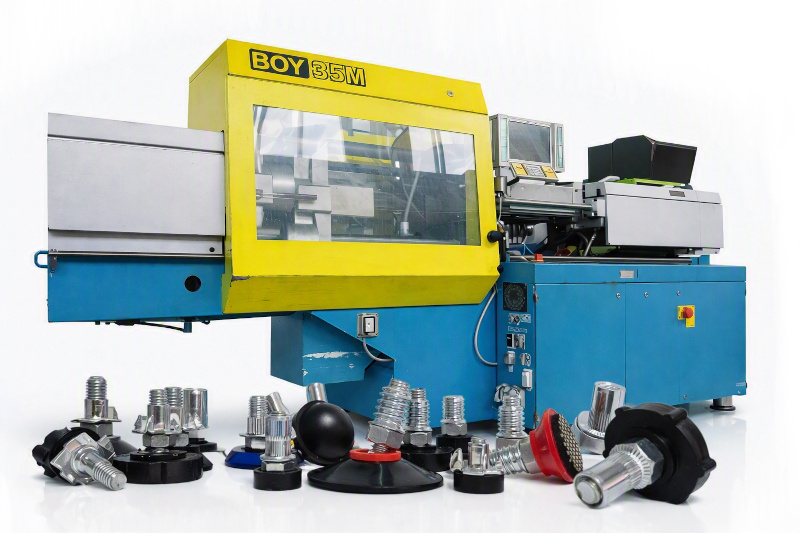
Da bi se bolje shvatio proces brizganja plastike, potrebno je ukratko objasniti osnovne principe, materijale i opremu koja se koristi. Brizganje plastike je tehnološki postupak u kojem se polimeri u obliku granula zagrevaju i plastificiraju, zatim pod visokim pritiskom ubrizgavaju u čelični kalup, gde se hlade i očvršćavaju. Ova metoda omogućava serijsku proizvodnju preciznih i trajnih proizvoda, od ambalaže do tehničkih komponenti.
🧩 Termoplasti vs. Duroplasti
Podela na termoplaste i duroplaste je najčešća i najvažnija klasifikacija u svetu plastike, ali se često zanemaruje u praksi. Ljudi obično gledaju samo na krajnju upotrebu materijala, dok zanemaruju osnovnu razliku u strukturi i mogućnostima prerade.
- Termoplasti (PE, PP, HIPS, PVC, PET) mogu se više puta zagrevati i oblikovati. Njihova struktura se menja fizički – omekšavanjem i hlađenjem.
- Duroplasti (epoksidne smole, fenol-formaldehid, poliuretani) se oblikuju samo jednom. Nakon hemijske reakcije umrežavanja postaju trajno očvrsnuti i ne mogu se ponovo topiti.
Razlika je suštinska: termoplasti su reciklabilni topljenjem, dok se duroplasti mogu reciklirati samo mehaničkim postupcima (brušenje, drobljenje).

🔎 Materijali za brizganje
Najčešće korišćeni termoplasti u ovoj tehnologiji su:
- Polietilen (PE) – fleksibilan, otporan na hemikalije, idealan za ambalažu i lake tehničke delove.
- Polipropilen (PP) – odličan za posude, obeleživače i delove sa tankim zidovima; ima visoku čvrstoću i otpornost.
- HIPS – koristi se za kućišta i ambalažu, jer kombinuje krutost i otpornost na udar.
- PVC-U (Hostafor) – hemijski otporan, samogasiv, koristi se u cevima, ventilima i električnim izolatorima.
- PA6 (Poliamid 6) – visoka žilavost i otpornost na habanje; primena u zupčanicima, ležajevima i vodilicama.
- POM (Poliacetal – Hostaform®, Delrin®) – odlična dimenziona stabilnost, nisko trenje; koristi se u preciznim mehaničkim delovima.
- ABS – visoka udarna žilavost i dobra površinska obrada; primena u kućištima elektronike i automobilskoj industriji.
Podela na reciklabilne (PE, PP, PA6, POM) i štetne (PVC, PVC-U, ABS, HIPS) materijale je ključna za razumevanje brizganja plastike. Firma BARNAK u svojoj proizvodnji vodi računa o ovoj razlici, birajući materijale koji omogućavaju kvalitetnu i dugotrajnu proizvodnju, ali i odgovornost prema životnoj sredini.
Dakle, osim osnovne podele na termoplaste i duroplaste, u praksi je podjednako važna i podela termoplasta na reciklabilne i štetne materijale.
♻️ Materijali koji se mogu reciklirati
Prva grupa polimera pogodna je za reciklažu i ponovnu upotrebu:
- Polietilen (PE) – lako se reciklira, koristi se u ambalaži, cevima i tehničkim delovima.
- Polipropilen (PP) – jedan od najčešće recikliranih polimera; koristi se u posudama, obeleživačima i delovima sa tankim zidovima.
- PA6 (Poliamid 6) – može se reciklirati mehanički; koristi se u zupčanicima, ležajevima i vodilicama.
⚠️ Štetni materijali
Druga grupa su polimeri koji se smatraju problematičnim jer imaju negativan uticaj na životnu sredinu ili zdravlje:
- PVC (Polivinil-hlorid) – široko korišćen u građevini (cevi, profili, podne obloge), ali pri sagorevanju oslobađa hlorisane spojeve i dioksine. Teško se reciklira i spada u najkontroverznije plastike sa ekološkog aspekta.
- PVC-U (Hostafor) – iako hemijski otporan i samogasiv, pri sagorevanju oslobađa hlorisane spojeve i dioksine; teško se reciklira.
- ABS – široko korišćen u elektronici i automobilima, ali pri obradi i spaljivanju oslobađa stiren, koji je štetan za zdravlje.
- POM (Poliacetal – Hostaform®, Delrin®) – ima nisku apsorpciju vlage i odličnu dimenzionu stabilnost; reciklira se mehaničkim postupcima.
- HIPS (High Impact Polistiren) – koristi se za ambalažu i kućišta i razne ugradne elemente, ali spada u polistirene koji se teško recikliraju i često završavaju kao otpad.
- PS (Polistiren) – može se reciklirati topljenjem, ali je problematičan jer se često koristi u ekspandiranom obliku (EPS – stiropor), koji zauzima veliki volumen i teško se sakuplja.
⚙️ Mašine za brizganje
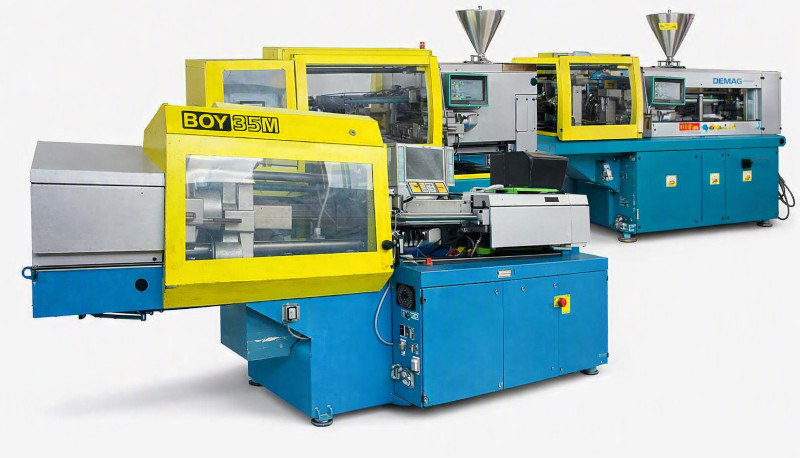
Mašine za brizganje plastike su kompleksni sistemi koji kombinuju mehaniku, hidrauliku, elektroniku i termotehniku kako bi omogućile precizno oblikovanje polimera. Njihova osnovna funkcija je da plastificiraju granule polimera, ubrizgaju ih u kalup pod visokim pritiskom i obezbede kontrolisano hlađenje.

🔧 Glavni delovi mašine
- Ubrizgavajuća jedinica – sastoji se od cilindra, grejača i puža (sneka). Puž rotira i gura plastiku napred, dok grejači podižu temperaturu na 180–280 °C (zavisno od materijala).
- Stezna jedinica – drži kalup zatvoren tokom ubrizgavanja. Može biti hidraulična ili električna. Snaga stezanja se kreće od 50 do preko 5000 tona, zavisno od veličine mašine.
- Kalup – izrađen od čelika, najskuplji deo procesa. Oblikuje finalni proizvod i sadrži kanale za hlađenje.
- Sistem za hlađenje – obično koristi vodu ili ulje da brzo ohladi plastiku i skrati ciklus proizvodnje.
- Kontrolna elektronika – PLC ili CNC sistemi koji precizno upravljaju temperaturom, pritiskom i brzinom ubrizgavanja.
🏭 Tipovi mašina
- Hidraulične mašine – robusne, koriste hidraulične cilindre za ubrizgavanje i stezanje. Pogodne za velike serije gde je potrebna velika snaga brizganja.
- Električne mašine – preciznije, brže i energetski efikasnije. Idealne za male tehničke delove i medicinsku plastiku.
- Hibridne mašine – kombinuju hidraulične i električne sisteme, nude balans između snage i preciznosti.
BARNAK, koristi hidraulične mašine za proizvodnju manjih, ali tehnički zahtevnih elemenata, gde je potrebna visoka ponovljivost i preciznost brizganja.
🛠️ Alati i kalupi za brizganje
📌 Osnovna uloga
Kalup je srce svake mašine za brizganje plastike. On definiše oblik, dimenzije i površinski kvalitet proizvoda. Bez kvalitetnog kalupa, ni najmodernija mašina ne može da obezbedi preciznu i ponovljivu proizvodnju.
🔧 Materijali za izradu kalupa
- Čelik – najčešći materijal, zbog visoke otpornosti na pritisak i habanje.
- Aluminijum – koristi se za prototipove i male serije; jeftiniji, ali manje trajan.
- Kaljeni čelici (npr. 1.2343, 1.2316) – posebno otporni na visoke temperature i abraziju, idealni za serijsku proizvodnju.
Kalupi od čelika su skupi, jer zahtevaju preciznu CNC obradu, kaljenje i poliranje. Cena zavisi od kompleksnosti geometrije i broja šupljina (jedna ili više).
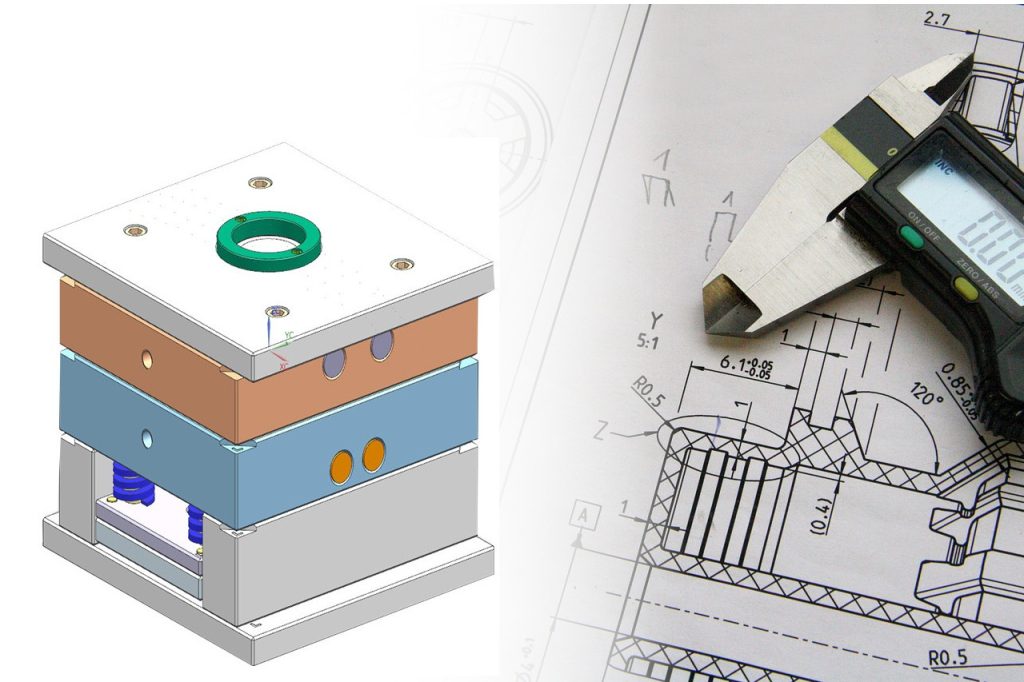
⚙️ Konstrukcija kalupa
- Šupljina kalupa – oblik proizvoda, može biti jednostavna ili višedelna.
- Sistem za ubrizgavanje – kanali kroz koje plastika ulazi u šupljinu (hladni ili vrući kanali).
- Sistem za hlađenje – kanali za vodu ili ulje koji obezbeđuju brzo očvršćavanje plastike.
- Izvlakači – mehanizmi koji izbacuju gotov komad iz kalupa.
🏭 Tipovi kalupa
- Jednošupaljinski kalupi – proizvode jedan komad po ciklusu; koriste se za velike i kompleksne delove.
- Višesupaljinski kalupi – proizvode više komada istovremeno; idealni za masovnu proizvodnju (npr. čepovi, obeleživači).
- Kalupi sa vrućim kanalima – plastika se dovodi kroz grejane kanale, što smanjuje otpad i ubrzava ciklus.
- Kalupi sa hladnim kanalima – jednostavniji, ali stvaraju više otpadnog materijala (grane, ulivci).
📊 Troškovi i održavanje
- Cena izrade: od nekoliko hiljada do više desetina hiljada evra, zavisno od kompleksnosti.
- Održavanje: redovno čišćenje, podmazivanje i kontrola habanja.
- Životni vek: kvalitetan čelični kalup može izdržati stotine hiljada do miliona ciklusa.
📌 BARNAK i kalupi
Firma BARNAK ulaže u čelične kalupe visoke preciznosti, jer oni garantuju dugotrajnu i pouzdanu proizvodnju. Za serijske proizvode poput obeleživača ili tehničkih komponenti, višešupaljinski kalupi omogućavaju ekonomičnu proizvodnju i konstantan kvalitet.
Alati i kalupi su najskuplji, ali i najvažniji deo procesa brizganja plastike. Oni zahtevaju vrhunsku izradu, održavanje i pažljivo projektovanje. Bez kvalitetnog kalupa, nema ni kvalitetnog proizvoda – zato firme poput BARNAK-a ulažu u čelične kalupe i koriste ih zajedno sa mašinama Dr. Boy kako bi obezbedile preciznu, trajnu i ekonomičnu proizvodnju.
🔄 Proces brizganja
Najslaški način da se shvati proces brizganja plastike jeste da pogledate ovaj video. U njemu se jasno vidi kako granule polimera prolaze kroz faze plastifikacije, ubrizgavanja u čelični kalup, hlađenja i izbacivanja gotovog komada.
- Doziranje i plastifikacija – granule polimera se ubacuju u mašinu i zagrevaju u cilindru pomoću grejača.
- Ubrizgavanje – rastopljena plastika se pod pritiskom (50–2000 bara) ubrizgava u kalup kroz diznu.
- Hlađenje – kalup je opremljen sistemom za hlađenje (voda ili ulje), što omogućava brzo očvršćavanje materijala.
- Otvaranje kalupa i izbacivanje komada – nakon hlađenja, kalup se otvara i komad se izbacuje pomoću izvlakača.
- Ciklus se ponavlja – ceo proces traje od nekoliko sekundi do nekoliko minuta, zavisno od veličine i kompleksnosti proizvoda.
📌 Zaključak
Brizganje plastike je ključna tehnologija u modernoj industriji, jer omogućava proizvodnju od jednostavnih ambalažnih delova do kompleksnih tehničkih komponenti. Razumevanje razlike između termoplasta i duroplasta, kao i poznavanje procesa i opreme (mašine Dr. Boy, čelični alati), od suštinskog je značaja za svakog proizvođača.